


कवरस्टिच मशीन की फीडिंग क्रिया का समन्वय कैसे करें?
Mar 25, 2024
की समन्वित फैब्रिक फीडिंग क्रियाकवरस्टिच मशीनफ़ीड कुत्ते की ऊंचाई, प्रेसर फुट दबाव और अंतर फ़ीड अनुपात से निकटता से संबंधित है। फ़ीड कुत्ते की ऊंचाई को समायोजित करते समय, पालन करने का सिद्धांत यह है कि फ़ीड कुत्तों को भोजन की क्रिया पूरी होने के बाद सुई प्लेट के नीचे पूरी तरह से वापस आना चाहिए। यदि गति बहुत तेज़ है, तो इससे सामग्री तैर सकती है या प्रेसर फ़ुट से क्षण भर के लिए संपर्क खो सकती है, जिससे सिलाई गठन की स्थिरता प्रभावित हो सकती है।
सटीक फैब्रिक-फीडिंग क्रियाकवरस्टिच मशीनेंटांके छूटने की संभावना कम हो सकती है। मुख्य कारक जो नियमित रूप से भोजन क्रिया को प्रभावित करते हैं वे हैं फ़ीड कुत्ते की ऊंचाई, दबाने वाले पैर का दबाव, अंतर फ़ीड अनुपात, सिलाई घनत्व और संचालन गति। इसके पीछे मुख्य सिद्धांत यह है कि घुमावदार सुई के पीछे बने त्रिकोणीय लूप की स्थिरता फैब्रिक फीडिंग क्रिया की स्थिरता और थ्रेड टेक-अप कैम के साथ इसके सही समन्वय पर निर्भर करती है। यदि फीडिंग क्रिया अस्थिर है, तो त्रिकोणीय लूप विकृत हो जाएगा या आकार में उतार-चढ़ाव होगा, जिससे सुई को इसमें प्रवेश करने से रोका जा सकेगा।
फ़ीड कुत्ते की ऊंचाई को समायोजित करते समय, सिद्धांत यह है कि फ़ीड कुत्तों को सामग्री के किसी भी पिछड़े आंदोलन के बिना, भोजन की क्रिया पूरी होने के बाद सुई प्लेट के नीचे पूरी तरह से वापस आना चाहिए। सामग्री को ऑपरेटर की ओर फिसलने से रोकने के लिए प्रेसर फ़ुट दबाव को समायोजित किया जाना चाहिए। खिंचाव वाली सामग्रियों के लिए या जब ऑपरेटर अत्यधिक बल के साथ सामग्री को अपनी ओर खींचता है, तो अंतर फ़ीड अनुपात बढ़ाया जाना चाहिए।
यह देखा जा सकता है कि जब घुमावदार सुई लूपर थ्रेड लूप में प्रवेश करना शुरू करती है, तो लूप पहले से ही विकृत होता है। यदि घुमावदार सुई लूप में प्रवेश करने के बाद थोड़ा आगे बढ़ती है और नीचे के धागे से संपर्क करती है, जिससे घर्षण और लूप विरूपण होता है, तो घुमावदार सुई लूप से आसानी से गुजरने में असमर्थ हो सकती है, जिसके परिणामस्वरूप सिलाई छूट जाती है।
इस समस्या को हल करने के लिए, धागे के मोड़ की डिग्री के आधार पर सुई को थोड़ा झुकाया जा सकता है, क्योंकि एक अस्थिर लूप तब बनता है जब लूपर धागा घुमावदार सुई हुक से सबसे दूर होता है। जब धागे की गुणवत्ता खराब होती है, तो निर्माण के दौरान लूप एक निश्चित सीमा से परे विकृत हो सकता है, जिससे घुमावदार सुई के लिए प्रवेश करना मुश्किल हो जाता है। इसलिए, यह लूप सबसे बड़ा होता है। सुई धागे के लूप को घुमावदार सुई के प्रवेश को समायोजित करना चाहिए (सुई को केवल थोड़ा सा पुनर्निर्देशित किया जा सकता है; अत्यधिक पुनर्निर्देशन के कारण टांके छूट सकते हैं)। छोटे सिलाई घनत्व के साथ, त्रिकोणीय लूप भी छोटा होता है, इसलिए घनत्व उचित होना चाहिए, और स्वीकार्य सीमा के भीतर बड़ा होना बेहतर है। जब घुमावदार सुई लूपर थ्रेड लूप में प्रवेश करती है, तो इसका निचला हिस्सा सुई के छेद पर सुई धागे से संपर्क बनाता है। जैसे ही घुमावदार सुई बाईं ओर जाती है, घुमावदार सुई के नीचे और सुई के धागे के बीच घर्षण के कारण लूप विकृत हो जाता है और बाईं ओर अधिक तेजी से विकृत हो जाता है। अत्यधिक गति के कारण सामग्री तैर सकती है या दबाने वाले पैर से क्षण भर के लिए संपर्क खो सकती है, जिससे सिलाई गठन की स्थिरता प्रभावित हो सकती है।
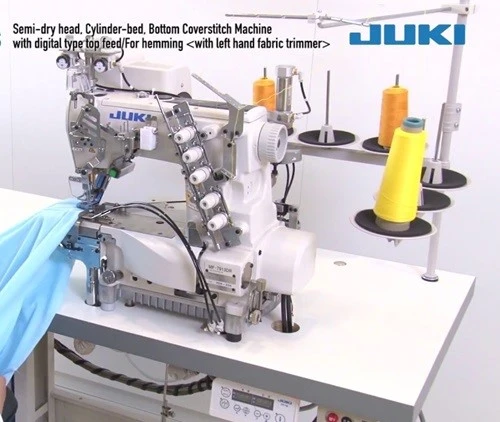
अगर आपको खरीदारी करनी हैकवरस्टिच मशीनें, आप DAPSEW चुन सकते हैं। जिस ब्रांड के साथ हम सहयोग करते हैं वह जूकी ब्रांड है।
आप सम्पर्क कर सकते है:
ईमेल:sales@dapsew.com
व्हाट्सएप: +8613186027908


